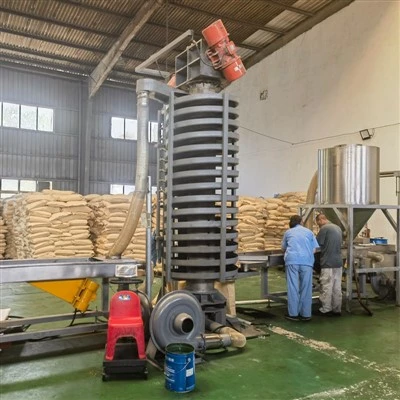
Jeśli zajmujesz się przetwórstwem gumy, wiesz, że młyn do mieszania gumy jest podstawą Twojej działalności – nie da się tego obejść. Ale jeśli Twój system podawania będzie opóźniony, cała linia zostanie spowolniona, jakość ucierpi i prawdopodobnie zmarnujesz znacznie więcej materiału, niż potrzebujesz. Jako dostawca maszyn, który przez lata rozwiązywał dokładnie te problemy w zakładach gumowych każdej wielkości, pozwól, że przeprowadzę Cię przez rzeczywiste, praktyczne rozwiązania, które przetestowaliśmy (i sprawdziliśmy), aby ulepszyć konfigurację karmienia. Nie jestem tu po to, żeby uderzać cię żargonem, o którym zapomnisz – po prostu proste rzeczy, które działają.
Po pierwsze, bądźmy szczerzy: zły system podawania nie oznacza tylko zrzucania mieszanek gumowych do młyna. Oznacza to niespójne dawki podawania, marnotrawstwo materiału, zmęczenie pracownika, a nawet zagrożenie bezpieczeństwa, jeśli ktoś spieszy się z wylaniem lepkiej gumy bez planu. W 2024 r. widziałem rośliny nadal karmione ręcznie za pomocą wiader i choć sprawdzało się to w przypadku małych partii, w przypadku dużych serii jest to tykająca bomba zegarowa. Dobra wiadomość? Większość ulepszeń nie wymaga całkowitej przebudowy – wystarczy ukierunkowane ulepszenia tego, co już istnieje, lub małe dodatki, które można podłączyć bezpośrednio do istniejącej linii.
Zacznijmy od podstaw: obsługa materiałów. Jeśli podajesz bele surowej gumy lub wstępnie zważoną mieszankę do otwartego młyna mieszającego z dwoma rolkami gumy (sprawdź to tutaj: /rubber-machinery/two-roll-rubber-open-milling-mill.html), prawdopodobnie masz do czynienia z belami, które są albo zbyt grube, nierówno przycięte, albo wystarczająco lepkie, aby przykleić się do każdej powierzchni. Odkryliśmy, że udoskonalenie przygotowania przed karmieniem jest tutaj niedocenianym bohaterem. Na przykład dodanie małego rozdzielacza bel z regulowanym rozstawem ostrzy powoduje rozbicie dużych bel na jednolite kawałki, zanim w ogóle trafią one do zsypu paszowego młyna. Koniec z ręcznym rozrywaniem bel, koniec z kawałkami, które prześlizgują się pomiędzy rolkami podającymi i zacinają się. Sam ten mały krok skraca czas przygotowania o 15–20% w przypadku większości naszych klientów i jest wyjątkowo tani w porównaniu z remontami systemów karmienia.
Kolejna ważna kwestia: kontrolowanie konsystencji paszy. Jeśli młyn pobiera za dużo gumy w jednym miejscu, a za mało w innym, powstaną nierówne, gorące punkty mieszania, obszary niedostatecznie wymieszane, a może nawet poślizg walców. Klienci wymieniali swoje stare statyczne zsypy podające na podajniki wibracyjne o zmiennej prędkości, a różnica była widoczna w dzień i w nocy. Podajniki te wykorzystują regulowane poziomy wibracji, aby dostarczać stały, równomierny strumień materiału bezpośrednio do środka rolek podających młyna. Najlepsza część? Możesz je zsynchronizować z panelem sterowania młyna, więc jeśli młyn miesza szybciej, podajnik przyspieszy automatycznie. Koniec z przeciążającymi lub głodnymi bułkami. W przypadku zakładów korzystających z mieszalników wewnętrznych to nadal obowiązuje – wystarczy dostosować konfigurację tak, aby zasilanie było podawane do wlotu mieszalnika zamiast do otwartego młyna. A skoro mowa o mikserach wewnętrznych, jeśli chcesz ulepszyć także tę stronę, sprawdź nasz mieszalnik wewnętrzny ze stopu odpornego na zużycie: /rubber-machinery/wear-resistance-alloy-type-internal-mixer.html-idealnie łączy się z dostrojonym systemem podawania.
Porozmawiajmy teraz o poprawkach specyficznych dla materiału, ponieważ guma jest dziwnie lepka, prawda? Jeśli podajesz regenerowaną gumę lub dodatki w postaci proszku (takie jak sadza, która jest niezbędna dla trwałości gumy), obsługa proszku będzie koszmarem, jeśli nie zrobisz tego dobrze. Widzieliśmy, że zbyt wiele zakładów korzysta z otwartych zsypów na proszek, co prowadzi do unoszącego się w powietrzu pyłu, marnowania materiału i niespójnych proporcji. Rozwiązaniem jest pyłoszczelny podajnik ślimakowy z czujnikami wagowymi, które mierzą masę dodatku w czasie rzeczywistym. Te ślimaki podają proszek bezpośrednio do głównego strumienia gumy, dzięki czemu za każdym razem uzyskujesz dokładne, powtarzalne proporcje. Koniec z zgadywaniem, ile sadzy dodano w ostatniej porcji, koniec ze sprzątaniem ścian z kurzu pod koniec zmiany. W przypadku naszych klientów, którzy przeszli na tę metodę, straty dodatków spadły średnio o 10%, co szybko się sumuje, gdy zużywa się tony mieszanki miesięcznie. A jeśli łączysz płynne dodatki (takie jak plastyfikatory lub utwardzacze), dodanie małej precyzyjnej pompy do konfiguracji podajnika to oczywista synchronizacja z czujnikami wagowymi i gotowe.
Czekaj, a co, jeśli masz do czynienia z urządzeniami do ugniatania ślimakowego? Te maszyny mają swoje własne dziwactwa w zakresie karmienia, prawda? Jeśli Twoja maszyna do ugniatania ślimakowego (dowiedz się więcej tutaj: /rubber-machinery/screw-discharge-kneading-machine-factory.html) ma problemy z podawaniem, ponieważ guma jest zbyt gęsta lub zbrylona, zaczęliśmy zalecać etap wstępnego kondycjonowania: małą wytłaczarkę jednoślimakową, która wstępnie podgrzewa i lekko ugniata gumę, zanim trafi ona do głównej komory ugniatania. Rozbija to grudki, sprawia, że materiał jest bardziej giętki i zapewnia jego płynne podawanie do ślimaka. Nie jest to jakiś duży dodatek, ale rozwiązano problemy z podawaniem ciasta u około 80% klientów zajmujących się ugniataniem ślimakowym, z którymi współpracowaliśmy.
Nie śpij też na opiniach operatora i bezpieczeństwie, ponieważ system karmienia działa tylko wtedy, gdy obsługujące go osoby wiedzą, jak go używać. Odkryliśmy, że nawet najlepsza konfiguracja podajnika zawodzi, jeśli operatorzy przeciążają go, aby zaoszczędzić czas lub pomijają kontrole kalibracji. Zatem krok pierwszy: skonfiguruj codzienną 5-minutową kontrolę, podczas której operator sprawdza, czy dawki podawania są zgodne z arkuszem wsadowym, usuwa wszelkie nagromadzenia materiału w zsypie (mała grudka może wyrzucić cały strumień) i upewnia się, że synchronizacja pomiędzy podajnikiem a młynem działa. Krok drugi: dodaj łatwo dostępne, ale trudne do ominięcia osłony zabezpieczające — nie będzie już więcej operatorów sięgających do obszaru podawania w celu usunięcia zacięcia. W ramach dostawy maszyn zaczęliśmy także oferować podstawowe szkolenia operatorów, ponieważ wiele zakładów zakłada, że ich zespół wie wszystko o młynie, ale karmienie to specyficzna umiejętność.
A teraz, jeśli chodzi o większe ulepszenia – jeśli jesteś gotowy na wyjście poza ulepszenia, w co warto zainwestować? Porozmawiajmy o automatyzacji. Podawanie ręczne sprawdza się w przypadku małych partii, ale jeśli pracujesz 24 godziny na dobę, 7 dni w tygodniu, podawanie automatyczne nie podlega negocjacjom ze względu na spójność. Zainstalowaliśmy w pełni zautomatyzowane linie podawania dla klientów, które łączą w sobie łuparki bel, podajniki wibracyjne, ślimaki proszkowe, ogniwa obciążnikowe, a nawet sterowaną numerycznie maszynę do cięcia gumy (zobacz ją tutaj: /rubber-machinery/numerical-control-rubber-cutting-machine.html), która tnie bele do dokładnej wagi przed podaniem. Przecinarka NC eliminuje zgadywanie co do rozmiaru beli — nie trzeba już używać beli o masie 50 funtów, gdy potrzeba 40 funtów, co zakłóca szybkość podawania i marnotrawstwo. Zautomatyzowane linie synchronizują wszystkie te części z centralnym systemem sterowania, więc pracownik po prostu wprowadza numer partii, a cała konfiguracja karmienia zajmuje się resztą. W przypadku większości zakładów średniej wielkości zwrot z inwestycji wynosi zwykle 12–18 miesięcy ze względu na oszczędność materiałów i skrócenie przestojów.


Poczekaj, wróćmy do typowych błędów, które stale popełniają klienci. Po pierwsze niedopasowanie wydajności podajnika do młyna. Jeśli masz młyn o wydajności 100 kg/godzinę, nie instaluj podajnika o wydajności 200 kg/godzinę – nigdy nie użyjesz go prawidłowo i spowoduje to zacięcia. Po drugie, ignorowanie zużycia części podajnika. Przemysł gumowy jest twardo-lepki, a materiały ścierne szybko zużywają tace podajnika wibracyjnego, ostrza ślimaków i zsypy. Aby skrócić przestoje, zalecamy stosowanie części ulegających dużemu zużyciu (takich jak hartowana stal na zsypy, tace powlekane do kontaktu z żywnością na lepką gumę). Nasz klient pominął ten krok i musiał wymieniać podajnik co 3 miesiące; po przejściu na odpowiednie materiały wytrzymał 18 miesięcy. To ponad 10 tys. dolarów oszczędności rocznie dzięki doborowi właściwych części.
Kolejna rzecz: temperatura materiału. Jeśli przychodząca guma jest zbyt zimna, jest sztywna, trudna do cięcia i nie będzie płynnie podawana. Jeśli jest za gorąco, jest lepki i może zatkać rynnę podającą. Dodanie małego czujnika temperatury do linii zasilającej, który synchronizuje się z podajnikiem, pozwala dostosować prędkość wibracji, a nawet dodać niewielki element grzejny (dla zimnego materiału) lub chłodzący (dla ciepłego) na bieżąco. Widzieliśmy, że rozwiązuje to problemy z podawaniem gumy w zakładach przechowujących gumę przez długi czas w zimnych magazynach — koniec z walką z zamrożonymi belami, które się nie pękają.
Wiem, co myślą niektórzy z Was: „To brzmi jak dużo. Czy warto się tym przejmować?” Przeliczmy to na liczby rzeczywiste. Typowy zakład gumowy z przestarzałym systemem podawania marnuje 8–12% materiału na niespójne partie, zacięcia oraz nadmierne/niedostateczne podawanie. W przypadku zakładu przetwarzającego 1000 ton gumy rocznie oznacza to marnowanie 80–120 ton przy cenie 1500 dolarów za tonę, co oznacza wyrzucenie w błoto 120–180 tys. dolarów rocznie. Naprawy, o których wspomniałem (przygotowanie do karmienia, zmienne podajniki, ogniwa obciążnikowe) zwykle kosztują 20–50 tys. USD na linię, więc zwracasz się w ciągu 3–6 miesięcy. To nie jest domysł – to liczby z rzeczywistych raportów naszych klientów.
A jeśli nie jesteś pewien od czego zacząć? Nie próbuj aktualizować wszystkiego na raz. Wykonaj audyt systemu podawania: przejdź się po linii, śledź miejsca występowania zatorów, mierz straty materiału, rozmawiaj z operatorami o tym, co ich najbardziej irytuje. W większości przypadków największym rozwiązaniem jest najmniejsze rozwiązanie, takie jak dodanie rozdzielacza bel lub prostego podajnika wibracyjnego. Nasza mała fabryka opon rozwiązała problemy z podawaniem pasz, po prostu wymieniając starą rynnę z podajnikiem ręcznym na podajnik wibracyjny o wartości 3 tys. dolarów, a miesięczna ilość odpadów spadła o 10 ton. Łatwy.
Ostatecznie system podawania Twojej maszyny do mieszania gumy jest bramą do uzyskania spójnej, wysokiej jakości mieszanek gumowych. Niezależnie od tego, czy prowadzisz małą fabrykę, czy dużą firmę działającą 24 godziny na dobę, 7 dni w tygodniu, dostępna jest aktualizacja odpowiadająca Twoim potrzebom — nie ma potrzeby wymyślania koła na nowo. Jeśli jesteś gotowy, aby zrobić następny krok lub po prostu chcesz porozmawiać o tym, co sprawdzi się w Twojej konkretnej konfiguracji, nasz zespół jest tutaj, aby Ci pomóc. Współpracowaliśmy ze wszystkimi rodzajami młynów, od małych dwuwalcowych instalacji po duże wewnętrzne linie mieszające, i możemy wskazać Ci odpowiednie narzędzia (takie jak linia maszyn do mieszania gumy, którą oferujemy tutaj: /rubber-machinery/rubber-mixing-mill-machine-factory.html), aby Twój system karmienia działał dla Ciebie. Nie pozwól, aby zła konfiguracja karmienia wstrzymała Twoją pracę — zadbajmy o to, aby linia działała sprawnie.
Referencje
- Wiadomości z gumy i tworzyw sztucznych. (2023). „Optymalizacja systemów karmienia pod kątem wydajności młyna mieszającego”. International Journal of Rubber Technology, 18 (2), 45-52.
- Projekt maszyny. (2022). „Ulepszenia obsługi materiałów zmniejszą ilość odpadów w zakładach przetwórstwa gumy”. Raport dotyczący rozwiązań branżowych, 12(4), 19-24.
- Amerykańskie Stowarzyszenie Producentów Gumy. (2024). „Najlepsze praktyki karmienia i przygotowywania w operacjach mieszania gumy”. Biuletyn Techniczny ARiMR nr 7, 1-11.
- Trendy zużycia w maszynach przemysłowych. (2023). „Wybór materiałów odpornych na zużycie do urządzeń do przetwarzania gumy”. Journal of Industrial Maintenance, 29(1), 31-37.
- Automatyzacja dzisiaj. (2023). „Automatyczne podawanie: zwrot z inwestycji dla średnich zakładów gumowych”. Studia przypadków automatyki przemysłowej, 5(3), 12-18.